Q69.
板厚12mm 之鋼構件對接銲的間隙過大約為8mm 時應如何處理
冷作 · 乙級 · 組合 · Q69
難易度分析
3 / 5
此題屬於需要結合視覺圖形資訊與專業銲接工法知識進行判斷的題目。考生需辨識不同銲道準備形式(如單面V型、雙面X型)在特定板厚與間隙條件下的適用性,並考量在間隙超出標準範圍時,如何透過輔助工具來確保熔池穩定性與熔透品質,具備一定的實務判斷難度。
正確答案:②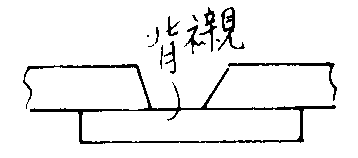
② :此圖示為加裝背襯板(Backing Bar)的對接方式,當間隙過大時可利用背襯板支撐熔池金屬,防止熔融金屬流失,確保根部銲道的成形與熔透品質,是處理大間隙的標準工法。
:此圖示為加裝背襯板(Backing Bar)的對接方式,當間隙過大時可利用背襯板支撐熔池金屬,防止熔融金屬流失,確保根部銲道的成形與熔透品質,是處理大間隙的標準工法。錯誤選項解析
- ①
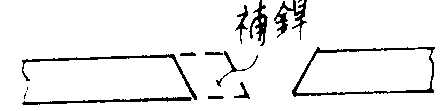 :此圖示為單面V型銲道的準備方式,適用於板厚較薄或間隙較小的情況,無法有效填充8mm的過大間隙,容易產生銲道下塌或未完全熔透的缺陷。
- ③
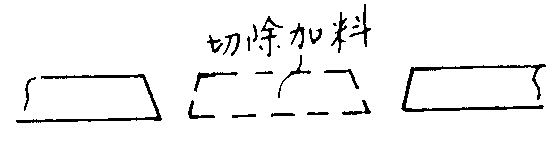 :此圖示為雙面V型(X型)銲道準備,適用於更厚的板材(通常20mm以上),對於12mm板厚而言過度加工,且無法直接解決當前8mm間隙的支撐問題。
- ④ 換料:換料並非正確處置方式,鋼構件對接時間隙過大應採用工法調整(如加裝背襯板、調整銲道角度或採用多層銲),而非直接更換材料,這會造成成本浪費且不符合實務操作。
Learning Tip
"銲接間隙控制是冷作組合的重要考點。當間隙過大(超過標準範圍)時,應優先考慮背襯板或銅襯墊來支撐熔池,而非更換母材。常考陷阱是混淆不同板厚適用的銲道準備形式(單V、雙V、U型),需記住12mm板厚通常採用單面V型即可,間隙異常時才加裝輔助支撐。"
學員答題分佈
①0%
0%②0%
③0%
④換料0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!