Q183.
如下圖,銑削長方體後,測量6 個位置,其厚度分別為A20.10,B20.10,C20.10,D20.02,E20.02,F20.02mm,可能原因為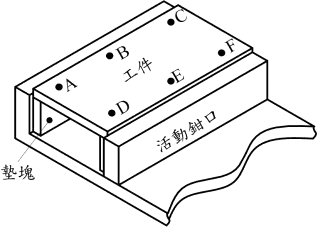
銑床-CNC銑床 · 乙級 · 銑削條件之判斷及處理及傳統銑床、C · Q183
難易度分析
4 / 5
本題為複選題,要求分析工件厚度分佈異常的結構性原因。考生需區分加工參數(如轉速、進給率)與夾持定位誤差(如基準面清潔度、墊塊高度、夾持力影響)之間的差異,且必須正確判別所有可能的誤差因素才能得分,因此難度較高。
正確答案 (複選):②, ③, ④
- ② 虎鉗底面有切屑:虎鉗底面殘留切屑會使虎鉗本體傾斜,導致刀具切削深度在工件長度方向上產生差異,形成一側偏厚、另一側偏薄的平面度誤差。
- ③ 夾持時活動鉗口將工件向上推:夾持時活動鉗口的夾持力會產生垂直分力將工件向上推舉,使工件脫離平行墊塊,銑削後鬆開夾持力工件彈性回復,造成厚度不均的翹曲變形。
- ④ 兩個墊塊不等高:平行墊塊(平行塊)若不等高,工件放置其上即呈傾斜狀態,銑削後必然產生一端厚度較大、另一端厚度較小的斜面誤差,與題目測量數據完全吻合。
錯誤選項解析
- ① 進給率與轉速搭配不當:進給率與主軸轉速搭配不當主要影響加工表面粗糙度與刀具壽命,會產生振紋或過切現象,但不會造成工件厚度呈現規律性的高低差異分佈。
Learning Tip
"此題核心考點為工件夾持定位誤差對加工精度的影響。測量數據呈現三點20.10mm、三點20.02mm的規律分佈,屬於典型的基準面傾斜問題。實務上常見混淆觀念:將夾持變形誤認為刀具參數問題。正確操作應在夾持後以橡皮錘輕敲工件使其密貼平行墊塊,並確認虎鉗基準面清潔無切屑,方可避免此類平面度超差缺陷。"
學員答題分佈
①進給率與轉速搭配不當0%
②虎鉗底面有切屑0%
③夾持時活動鉗口將工件向上推0%
④兩個墊塊不等高0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!