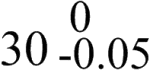Q214.
以G41 的方式銑削長方體的外輪廓,得到偏大0.1mm 的尺寸,此時可採用下列何方法修正?
銑床-CNC銑床 · 乙級 · 銑削條件之判斷及處理及傳統銑床、C · Q214
難易度分析
4 / 5
本題要求考生掌握外輪廓尺寸誤差與單側補正量之間的換算關係,並需在多個選項中同時辨識出兩種不同的修正方法(補正值調整與路徑修改),屬於需經過邏輯推算且包含複數正確答案的題目。
正確答案 (複選):①, ③
- ① 刀徑補正值減0.05mm:G41 刀具半徑補正原理是控制器根據設定的刀具半徑補正值自動偏移路徑。當外輪廓尺寸偏大 0.1mm,表示刀具偏移量過多,將補正值減少 0.05mm 可使刀具在單側多切入 0.05mm,兩側合計修正 0.1mm,達到正確尺寸。
- ③ 程式路徑向內縮0.05mm:直接修改程式座標路徑向內縮 0.05mm,等同於改變刀具理論切削位置,單側多切除 0.05mm 材料,長方體兩對邊合計可修正 0.1mm 的超差量,此為不更動補正參數的另一種修正方式。
錯誤選項解析
- ② 刀徑補正值減0.1mm:若將刀徑補正值減 0.1mm,會造成單側多切入 0.1mm,兩側合計將修正 0.2mm,導致過度補正使尺寸偏小。正確做法應減 0.05mm 才能精確修正 0.1mm 的誤差。
- ④ 程式路徑向內縮0.1mm:程式路徑向內縮 0.1mm 會使單側多切除 0.1mm,兩側合計修正量達 0.2mm,同樣屬於過度修正。應僅需向內縮 0.05mm 即可抵消原有的 0.1mm 正偏差。
Learning Tip
"本題核心考點為 CNC 銑床尺寸修正的換算關係:外輪廓加工時,尺寸誤差需除以 2 才是單側的補正量。使用 G41/G42 刀具半徑補正修正尺寸時,補正值的調整量等於單側切削量的變化;修改程式座標亦然。實務上優先調整刀具補正寄存器(D碼)數值,避免更動原始程式,此為現場操作標準流程。"
學員答題分佈
①刀徑補正值減0.05mm0%
②刀徑補正值減0.1mm0%
③程式路徑向內縮0.05mm0%
④程式路徑向內縮0.1mm0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!