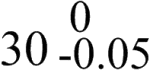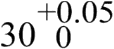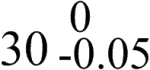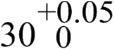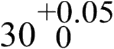Q232.
使用G41D01 指令精銑削外形尺寸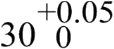 mm,若端銑刀直徑8mm,理論上D 值可設定為
銑床-CNC銑床 · 乙級 · 銑削條件之判斷及處理及傳統銑床、C · Q232
難易度分析
3 / 5
本題涉及 CNC 刀具半徑補償的基礎計算與實務應用,需將直徑正確轉換為半徑,並判斷多個選項的正確性,增加了分析複雜度。
正確答案 (複選):①, ②
- ① 4.02:刀具半徑補償值設定為 4.02mm 略大於理論半徑,可用於粗加工留餘量或補償刀具實際量測偏差,在精銑時可透過調整 D 值控制尺寸精度。
- ② 4.00:端銑刀直徑 8mm,其理論半徑為 8÷2 = 4.00mm,G41 刀具半徑補償的 D 值即應輸入刀具半徑值,此為標準設定依據。
錯誤選項解析
- ③ 3.98:3.98mm 小於理論半徑,會導致補償不足,使銑削出的外形尺寸大於圖面要求值,造成工件報廢。正確觀念是 D 值不應小於刀具實際半徑。
- ④ 3.96:3.96mm 明顯偏離理論半徑 4.00mm,屬於過度負補償,會使加工尺寸產生 0.08mm 的雙倍偏差(兩側各 0.04mm),嚴重影響尺寸公差。
Learning Tip
"G41/G42 刀具半徑補償的 D 值代表刀具半徑偏移量,設定時必須依據刀具實際量測直徑而非公稱值。常考陷阱在於混淆「直徑」與「半徑」,D 值應輸入半徑而非直徑。實務上可透過微調 D 值(如 ±0.02mm)來控制精銑餘量與尺寸精度。"
學員答題分佈
①4.020%
②4.000%
③3.980%
④3.960%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!