Q1.
欲車削如下圖之工件,其材料為"S45C",設"1"代表外徑粗車削,"2"代表車削螺紋,"3"代表外徑精車削,"4"代表切槽,則其正確的車削順序為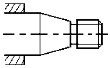
車床-CNC車床 · 乙級 · 車削情況之判斷及處理 · Q1
難易度分析
3 / 5
本題要求分析多項加工工序的邏輯先後順序,需區分粗加工、精加工與成形加工之間的依存關係,並判斷各步驟對最終精度與工件完整性的影響,具有一定的流程分析難度。
正確答案:③1、3、4、2
③ 1、3、4、2:符合CNC車削標準工藝順序:外徑粗車削去除大部分餘量後,以外徑精車削達到最終尺寸精度,接著切槽完成溝槽加工,最後進行車削螺紋。此順序可確保各工序互不干擾,螺紋置於最後可避免後續加工造成的損傷。
錯誤選項解析
- ① 1、2、3、4:此順序將切槽置於車削螺紋之後,會因切槽時的切削振動與夾持應力破壞已加工完成的螺紋精度,且精車削未先完成即進行螺紋加工,無法確保螺紋的底徑尺寸正確。
- ② 1、3、2、4:此順序在精車削完成後先進行車削螺紋再切槽,同樣會因切槽工序的徑向切削力損傷螺紋牙型,正確做法應先完成所有會產生較大切削力的外圓加工,最後才進行螺紋車削。
- ④ 1、4、2、3:此順序在粗車削後直接切槽,此時工件表面尚未精修,切槽的定位基準面精度不足;且將精車削置於螺紋之後,會因精車時刀具可能碰撞已加工螺紋,違反先外圓後螺紋的基本車削原則。
Learning Tip
"CNC車削加工順序的核心原則是「先粗後精、先外圓後螺紋、先主後次」。粗車削負責快速去除餘量,精車削確保尺寸公差與表面粗度,切槽與螺紋車削屬於成形加工,應在基準面完成後進行,其中螺紋最易受損,必須排在最後。實務上若順序顛倒,極易造成螺紋報廢或刀具干涉碰撞。"
學員答題分佈
①1、2、3、40%
②1、3、2、40%
③1、3、4、20%
④1、4、2、30%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!