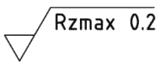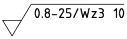Q4.
一般拋光工作最適合採用的評估長度為
電腦輔助機械設計製圖 · 乙級 · 工作圖 · Q4
難易度分析
2 / 5
本題考查機械加工中表面粗糙度標準與加工製程的對應關係。考生需要熟悉不同加工程度所對應的標準取樣長度數值,若對各類製程的表面特性記憶不清,容易在數值選擇上產生混淆。
正確答案:①0.8mm
① 0.8mm:一般拋光工作的表面粗糙度要求較高,依據 CNS 表面粗糙度標準,應選用 0.8mm 評估長度(取樣長度),此長度能有效捕捉細微的表面紋理變化,適合精密拋光製程的量測需求。
錯誤選項解析
- ② 2.5mm:2.5mm 評估長度適用於一般車削或銑削加工之中等粗糙度表面,對於拋光工作而言取樣長度過大,無法精確反映拋光後的微細表面特徵。
- ③ 8mm:8mm 評估長度用於粗糙加工面(如粗車、鑄造面)的粗糙度評估,其波長範圍遠超過拋光表面的紋理尺度,不適合用於拋光工作的精度要求。
- ④ 25mm:25mm 評估長度適用於極粗糙表面(如熱軋面、砂輪面)的量測,用於拋光工作會導致評估結果失真,無法正確反映表面品質。
Learning Tip
"此類題型常考 表面粗糙度評估長度與加工方法的對應關係。切記:加工面越精密,所需的取樣長度越短(拋光→0.8mm、一般加工→2.5mm、粗糙面→8mm以上)。實務上應依據 CNS 3-1 表面粗糙度表示法選擇適當的評估長度,避免混淆取樣長度與評定長度的差異。"
學員答題分佈
①0.8mm0%
②2.5mm0%
③8mm0%
④25mm0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!