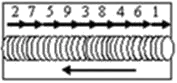
Q33.
銲接長銲道時,變形量最少的熔填順序是
一般手工電銲 · 單一級 · 銲接施工 · Q33
難易度分析
3 / 5
本題要求考生區分多種不同的焊接熔填順序及其對變形控制的影響,需精確掌握各方法的特性以排除相似選項,屬於核心概念的理解與對比分析。
正確答案:④交互式
④ 交互式:交互式銲接(跳焊法)將長銲道分為多段,以交替間隔方式施銲,使熱量分布最均勻,能有效降低局部熱應力累積,是長銲道變形量最少的熔填順序。
錯誤選項解析
- ① 前進式:前進式銲接由一端連續向另一端進行,熱量沿單一方向持續累積,導致熱應力集中,長銲道時變形量較大。
- ② 後退式:後退式銲接將銲道分段,每段由前段終點向後施銲,雖能分散部分熱量,但對長銲道而言,其熱變形控制效果仍不及交互式。
- ③ 對稱式:對稱式銲接需由兩名銲工從中心向兩側對稱施銲,適用於對稱接頭結構,但在一般長銲道施工中,其變形控制效果不如交互式靈活有效。
Learning Tip
"長銲道施工時,熱變形控制是核心考點。交互式(跳焊)透過分散熱輸入來減少變形,常與後退式混淆,關鍵差異在於交互式是「間隔跳段」施銲,熱量分散效果更佳。實務上應依工件厚度與長度選擇適當銲接順序,必要時搭配預變形法或夾具固定以進一步控制變形量。"
學員答題分佈
①前進式0%
②後退式0%
③對稱式0%
④交互式0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!