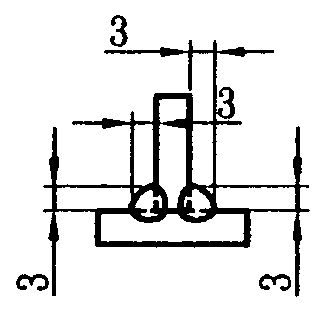
Q15.
銲接6mm 腳長之填角銲500m,約需用被覆銲條多少
冷作 · 甲級 · 識圖 · Q15
難易度分析
4 / 5
此題需多步計算與精確判斷,包含截面積、體積、密度換算與熔敷效率調整,並需辨識常見錯誤。
正確答案:①154
① 154:填角銲銲條消耗量計算公式為:銲條重量(kg) = 銲道截面積 × 長度 × 鋼材密度 ÷ 熔敷效率。6mm腳長之等腰直角三角形截面積 = 6×6/2 = 18mm²,500m銲道之熔敷金屬重量約為 18×500,000×7.85÷1,000,000 ≈ 70.65kg,考量被覆銲條熔敷效率約46%(含藥皮損失、飛濺及焊頭殘留),實際銲條需求量約 70.65÷0.46 ≈ 154kg。
錯誤選項解析
- ② 209:209kg 之數值偏高,可能誤將熔敷效率低估至約34%,或重複計算飛濺損失係數。正確的被覆銲條熔敷效率應抓45%~50%區間。
- ③ 274:274kg 明顯過高,可能誤用對接銲之消耗量公式或將腳長誤認為喉厚進行計算(喉厚 = 腳長×0.707),導致截面積放大約兩倍。填角銲應以腳長為計算基準。
- ④ 346 kg:346kg 為最大錯誤值,可能完全未考慮熔敷效率而直接以理論金屬重量乘以錯誤係數,或混淆銲道體積與銲條體積之換算關係。實務上必須納入藥皮損失係數。
Learning Tip
"此類題型核心考點為填角銲銲條消耗量估算,關鍵在於掌握「熔敷金屬重量÷熔敷效率=銲條需求量」之計算邏輯。常見陷阱包含:①混淆腳長與喉厚(喉厚=腳長×0.707);②忽略被覆銲條熔敷效率僅約45%~50%(非100%);③誤將實心銲絲(效率約90%以上)與被覆銲條之效率係數混用。實務備料時建議額外預留5%~10%安全餘裕。"
學員答題分佈
①1540%
②2090%
③2740%
④346 kg0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!