Q97.
如下圖所示,程式 N1 G91 G42 G0 X15.0 Y15.0 D1; N2 G1 Y30.0 F100; N3 X30.0; N4 Y-30.0; N5 X-30.0; N6 G40 X-15.0 Y-15.0; 若D1=5.0 則執行至N5 時刀具中心的座標為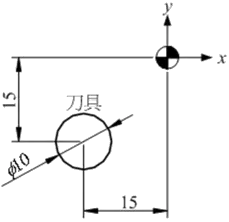
銑床-CNC銑床 · 乙級 · 傳統銑床、CNC銑床-基本操作及C · Q97
難易度分析
4 / 5
此題要求綜合運用增量指令的座標計算以及刀具半徑補正的方向判定,需在多個移動步驟中精確累加位移量並判斷補正偏移方向,對空間推理能力與指令組合的理解要求較高。
正確答案:④X0 Y5.0
④ X0 Y5.0:G42 為右側刀具半徑補正,執行至 N5 時刀具沿 -X 方向移動,依右手邊補正原則,刀具中心相對於程式路徑向右(+Y 方向)偏移 D1=5.0,故座標為 X0 Y5.0。
錯誤選項解析
- ① X0 Y-5.0:G42 右側補正時,刀具沿 -X 方向移動時補正方向應為 +Y 側,此選項將補正方向誤置於 -Y 側,與 刀具半徑補正原理 相反。
- ② X-5.0 Y0:此選項將補正方向誤置於 -X 側,G42 右側補正在 -X 移動方向時,刀具中心應偏移於 +Y 方向而非 -X 方向,混淆了補正軸向。
- ③ X5.0 Y0:此選項雖正確判斷補正量為 5.0,但方向錯誤。G42(右側補正)沿 -X 方向切削時,刀具中心應偏向 +Y 而非 -Y。
Learning Tip
"CNC 銑床 G41/G42 補正判斷為常考重點:G41 為左側補正、G42 為右側補正,判斷方向時需沿刀具移動方向觀看。使用 G91 增量模式時,座標值為相對位移而非絕對位置。實務上需注意 D 碼補正號必須與刀具補正表中的數值對應,且補正需在 G00 或 G01 模式下啟動,不可於 G02/G03 圓弧插補中啟用。"
學員答題分佈
①X0 Y-5.00%
②X-5.0 Y00%
③X5.0 Y00%
④X0 Y5.00%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!
相似類型題目
程式 N1 G91 G42 G00 X15.0 Y15.0 D1; N2 G01 Y30.0 F100; N3 X30.0; N4 Y-30.0; N5 X-30.0; N6 G40 X-15.0 Y-15.0; 如下圖所示,若D1=5.0,則執行至N4 時,刀具中心的座標為
程式O123;N1 G92 X0 Y0;N2 G42 G0 X20.0 Y10.0 D1;N3 G1 X50.0;N4 G91 G28 X0 Y0 Z0;N5…,D1 為刀具半徑。當執行完N3時,刀具中心位置不會在下圖所示的
銑削25 ㎜×25 ㎜外形輪廓,程式為G90 G01 G42 X0 Y0 D01 F100;而接續的單節不正確的是
刀具路徑如下圖所示,則補正指令為
刀具路徑如下圖所示,則補正指令為