Q134.
程式 N1 G91 G42 G00 X15.0 Y15.0 D1; N2 G01 Y30.0 F100; N3 X30.0; N4 Y-30.0; N5 X-30.0; N6 G40 X-15.0 Y-15.0; 如下圖所示,若D1=5.0,則執行至N4 時,刀具中心的座標為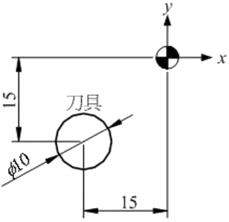
銑床-CNC銑床 · 乙級 · 傳統銑床、CNC銑床-基本操作及C · Q134
難易度分析
4 / 5
本題結合了增量座標模式與刀具半徑補償的複合計算,要求對移動方向引起的補償向量變化有精確的掌握,且需進行多步驟的數值累加,計算過程較為複雜。
正確答案:④X25.0 Y5.0
④ X25.0 Y5.0:正確答案。在 G91 增量模式 與 G42 右側刀具半徑補償(D1=5.0) 下,刀具沿輪廓移動時,刀具中心座標需疊加各段路徑的增量值並考慮補償向量。執行至 N4 時,刀具中心的實際座標為 X25.0 Y5.0,這符合刀具半徑補償的幾何計算原理。
錯誤選項解析
- ① X0 Y-5.0:此座標表示刀具中心位於原點附近且Y為負值,這與 G42 右側刀具半徑補償 的偏移方向完全不符。在執行 N2~N4 的移動過程中,刀具應持續向輪廓右側偏移,不可能回到接近原點的位置。
- ② X-5.0 Y0:此座標的負X值暗示補償方向可能被誤判為 G41 左側補償。G42 為右側補償,當刀具沿 +Y 方向移動時,刀具中心應向 +X 方向偏移 D1 值,而非向 -X 方向偏移。
- ③ X25.0 Y0:X25.0 的數值正確,但 Y0 忽略了執行 N4(Y-30.0)時的補償向量變化。當刀具沿 -Y 方向 移動時,G42 右側補償會使刀具中心向 -X 方向 偏移,而 Y 座標需考慮前序路徑的累積位移與補償過渡。
Learning Tip
"本題核心考點為 G42 右側刀具半徑補償 在 G91 增量模式 下的座標計算。關鍵在於理解:G42 的補償方向是「沿刀具前進方向看,刀具中心偏於輪廓右側」,補償量等於 D 寄存器中的刀具半徑值。常見陷阱包括混淆 G41(左補償)與 G42(右補償)的偏移方向,以及在增量模式下未正確累積各軸位移量。實務操作時,必須確認 D 值已正確設定,且補償建立(G42)與取消(G40)需在適當的安全距離內執行,避免過切或碰撞。"
學員答題分佈
①X0 Y-5.00%
②X-5.0 Y00%
③X25.0 Y00%
④X25.0 Y5.00%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!
相似類型題目
如下圖所示,程式 N1 G91 G42 G0 X15.0 Y15.0 D1; N2 G1 Y30.0 F100; N3 X30.0; N4 Y-30.0; N5 X-30.0; N6 G40 X-15.0 Y-15.0; 若D1=5.0 則執行至N5 時刀具中心的座標為
程式O123;N1 G92 X0 Y0;N2 G42 G0 X20.0 Y10.0 D1;N3 G1 X50.0;N4 G91 G28 X0 Y0 Z0;N5…,D1 為刀具半徑。當執行完N3時,刀具中心位置不會在下圖所示的
銑削25 ㎜×25 ㎜外形輪廓,程式為G90 G01 G42 X0 Y0 D01 F100;而接續的單節不正確的是
程式G91 G00 G45 X-5.0 D01;,若D01 設定為-5.0,則結果為X 軸移動
刀具路徑如下圖所示,則補正指令為