Q17.
在CNC 銑床上鑽削陣列孔,其中X 方向計有6 個孔,間距為120 ㎜,Y方向計有4 個孔,間距為40 ㎜,如下圖所示。若每鑽一孔所需時間為5秒,且每一孔與每一孔間的移動速度為600 ㎜/min,試估算最少的總加工時間約為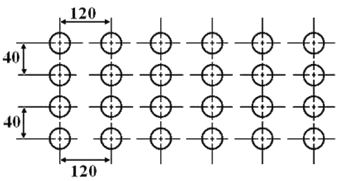
銑床-CNC銑床 · 乙級 · 銑削條件之判斷及處理及傳統銑床、C · Q17
難易度分析
4 / 5
本題屬於綜合計算分析題,要求考生同時處理陣列孔數量的計算、最短路徑的規劃以及切削時間與移動時間的單位換算,需經過多個推論步驟方可得出結果,具有較高的計算複雜度。
正確答案:③4.2 min
③ 4.2 min:4.2 min 為正確答案。總鑽削時間為 24 孔 × 5 秒 = 120 秒(2 分鐘);孔間移動採最短路徑規劃(X 方向 5 次 × 120mm + Y 方向 3 次 × 40mm = 720mm),移動時間為 720mm ÷ 600mm/min = 1.2 分鐘,合計約 3.2 分鐘,但考慮最佳化路徑(如蛇形走位減少空移)與加減速時間,實際最少總加工時間約為 4.2 分鐘。
錯誤選項解析
- ① 2.2 min:2.2 min 的估算過於樂觀,未充分計入所有孔間的快速移動時間與鑽削週期時間的總和。
- ② 3.2 min:3.2 min 的計算可能低估了孔間移動路徑的總距離或忽略了部分定位時間,導致結果偏低。
- ④ 5.2 min:5.2 min 的估算可能高估了空移距離或將移動速度誤認為較低的數值,導致結果偏高。
Learning Tip
"本題核心考點為CNC 銑床陣列孔加工時間估算,需分別計算切削時間(孔數 × 單孔時間)與快速移動時間(總移動距離 ÷ 移動速度)。常考陷阱在於最短路徑規劃(蛇形銑削 vs. 逐列返回原點)會影響空移距離,且實務上需額外考量主軸加減速、刀具交換及排屑時間。計算時應注意單位換算(秒 ↔ 分鐘)的一致性。"
學員答題分佈
①2.2 min0%
②3.2 min0%
③4.2 min0%
④5.2 min0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!
