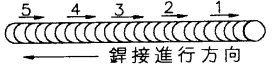Q106.
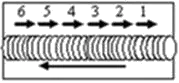
後退式熔填順序拘束應力分配在
一般手工電銲 · 單一級 · 識圖與製圖 · Q106
難易度分析
2 / 5
本題考查焊接工法中特定熔填順序對應力分佈的影響,屬於基本概念的定義記憶題。由於僅需區分單一工法的特性,無需複雜的邏輯推論或多步驟分析,因此難度較低。
正確答案:④平均分配
④ 平均分配:後退式熔填(Back-step welding)透過將長焊道分段並由後向前逆向施銲,使各段收縮應力相互抵消,達到拘束應力平均分配的效果,有效降低焊接變形與殘留應力。
錯誤選項解析
- ① 起銲部位:起銲部位在後退式熔填中並非應力集中處,此順序的目的正是為了避免應力集中於單一位置。
- ② 終端部位:終端部位若為應力集中處則代表焊接順序設計不良,後退式熔填的核心目的即在於消除此類集中現象。
- ③ 中段部位:中段部位同樣不會成為應力集中點,後退式熔填透過分段跳銲使熱輸入均勻分散。
Learning Tip
"後退式熔填與逐步退銲法皆屬於控制焊接變形的重要技術,核心原理在於利用分段熱輸入使應力相互抵消。常考陷阱為與直通銲(應力集中於終端)或跳銲法混淆,需明確區分各熔填順序的應力分佈特性。實務上選擇熔填順序時,應考量工件厚度、拘束度及變形容許量。"
學員答題分佈
①起銲部位0%
②終端部位0%
③中段部位0%
④平均分配0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!