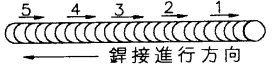Q231.
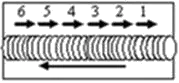
銲接較長之銲縫時,如採取後退式溶填順序可防止
一般手工電銲 · 單一級 · 銲接施工 · Q231
難易度分析
2 / 5
本題考查對特定焊接工法之目的與效果的理解。需能區分由焊接順序決定之結構影響,與由電流、速度或材質清潔度引起的焊接缺陷之間的差異。
正確答案:①變形
① 變形:後退式溶填順序(Back-step welding)透過將長銲縫分段並由後向前施銲,使每段產生的熱應力相互抵消,有效分散熱輸入,從而防止工件因局部熱膨脹不均而產生的角變形或縱向收縮變形。
錯誤選項解析
- ② 銲蝕:銲蝕(Undercut)是因銲接電流過大或銲條角度不當導致母材邊緣被熔蝕形成凹槽,屬於銲接參數控制不良的缺陷,與溶填順序無關;防止銲蝕應調整適當的電流大小與銲接速度。
- ③ 搭疊:搭疊(Overlap)是銲填金屬溢出銲道邊緣而未與母材熔合的現象,主要因銲接速度過慢或電流過小所致,屬於操作技術問題,無法透過後退式溶填順序來防止。
- ④ 氣孔:氣孔(Porosity)是因銲接區域保護不良、母材表面有油污或銲條未確實烘乾,導致氣體殘留於銲道內形成的缺陷;防止氣孔應加強清潔與保護氣體控制,與溶填順序無關。
Learning Tip
"熱變形控制是一般手工電銲檢定的高頻考點。後退式溶填、跳銲法(Skip welding)與分段銲接均為控制殘留應力與變形的常用工法,考生易與氣孔、搭疊等缺陷成因混淆。實務上,長銲縫施工時除採用適當溶填順序外,還需配合預變形法(Pre-cambering)與夾具固定以達到最佳變形控制效果。"
學員答題分佈
①變形0%
②銲蝕0%
③搭疊0%
④氣孔0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!