Q168.
如下圖所示,以平口端銑刀銑削長方形凹穴,若在轉角處不發生殘料的情況下,則最大刀具路徑間距約等於
(cos30°=0.866,cos45°=0.707,cos60°=0.5) 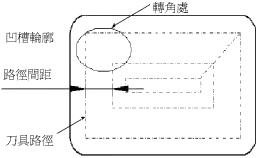
銑床-CNC銑床 · 乙級 · 銑削條件之判斷及處理及傳統銑床、C · Q168
難易度分析
4 / 5
本題要求區分理論計算值與實際加工中的安全經驗值,且選項中包含多個極其接近的三角函數數值,增加了判斷難度,考生需精確掌握實務上的路徑間距標準才能正確選出。
正確答案:①0.85×刀距直徑
① 0.85×刀距直徑:在長方形凹穴轉角銑削時,為避免轉角處殘留材料,刀具路徑間距需考慮刀具半徑與轉角幾何關係。當採用30°交疊角計算時,cos30°=0.866,但實務上考量刀具剛性與切削負荷,最大安全路徑間距約為0.85×刀具直徑,此值能確保轉角處材料被完全清除。
錯誤選項解析
- ② 0.707×刀距直徑:0.707×刀具直徑對應的是cos45°=0.707的計算結果,此間距過於保守,會導致加工效率降低與刀具路徑增加,雖然能避免殘料但非「最大」允許間距。
- ③ 0.866×刀距直徑:0.866×刀具直徑雖為cos30°的理論值,但實際加工時需考量刀具偏擺、切削力變形等因素,必須保留安全餘裕,因此實務上採用略小的0.85倍作為最大間距標準。
- ④ 0.5×刀距直徑:0.5×刀具直徑對應cos60°=0.5,此間距過於保守,會造成大量重複切削,嚴重降低加工效率,遠小於實際允許的最大間距。
Learning Tip
"此題核心考點為CNC銑削刀具路徑間距與轉角殘料之關係。常見陷阱在於直接套用三角函數理論值(0.866),而忽略實務加工安全係數。在型腔銑削(Pocket Milling)中,路徑間距過大會導致轉角殘留未切削材料,過小則降低效率。實務上通常取刀具直徑的80%~85%作為側向進刀量(Step-over),以兼顧加工效率與表面品質。"
學員答題分佈
①0.85×刀距直徑0%
②0.707×刀距直徑0%
③0.866×刀距直徑0%
④0.5×刀距直徑0%
此答題分佈是根據學員在 LongePass 模擬考等實際作答紀錄計算而成。與考友分享這道歷屆試題與詳細解析!
相似類型題目
以20mm 端銑刀進行輪廓銑削,如下圖所示,在無刀徑補正狀態下,則直線切削至下一點之單節程式為
(sin30°=0.5, cos30°=0.866, tan30°=0.5774)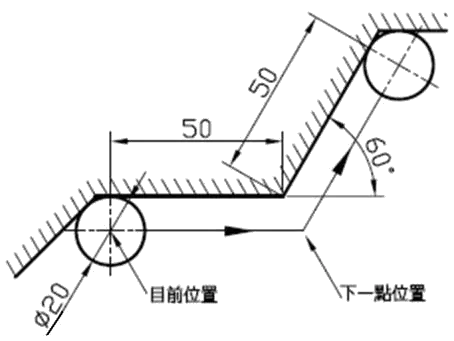
(sin30°=0.5, cos30°=0.866, tan30°=0.5774)
以20mm 端銑刀進行輪廓銑削,目前位置及絕對原點位置如下圖所示,在無刀徑補正狀態下,則直線切削至下一點之X 絕對座標為
(sin30°=0.5, cos30°=0.866, tan30°=0.57735)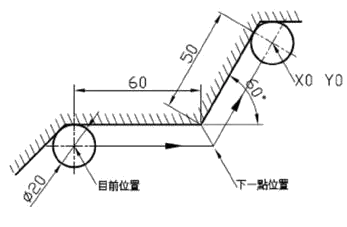
(sin30°=0.5, cos30°=0.866, tan30°=0.57735)
如圖所示之凹槽欲利用NC 銑床作最後一道精銑,宜選用下列何直徑之端銑刀
以球形端銑刀銑削凸出的半球面,欲使半球面的殘料較均勻,相鄰兩路徑間距的選擇不宜採用
採用錐角90°的倒角刀進行倒角1x45°,下列敘述何者正確?(sin45°=0.707,cos45°=0.707)